


 Menu
Scegli una categoria
- Saldatura dolce
- Utensili
- Saldatrici
- Sistema di pulizia delle parti saldate
- Posizionatore di saldatura
- Riscaldatore a induzione
- Taglio al plasma
- Caricabatterie
- Raccordi gas
- Dispositivo di raffreddamento ad acqua
- Carrelli
- Maschere e caschi saldatura
- Consumabili per saldatura
- Chimici
- Torcia di saldatura
- Abrasivi
- Articoli di sicurezza
- Pezzi di ricambio
- Accessori per saldatura
- Dispositivi e strumenti
- Pneumatico
- Nuovi Prodotti
- Prodotti in vendita
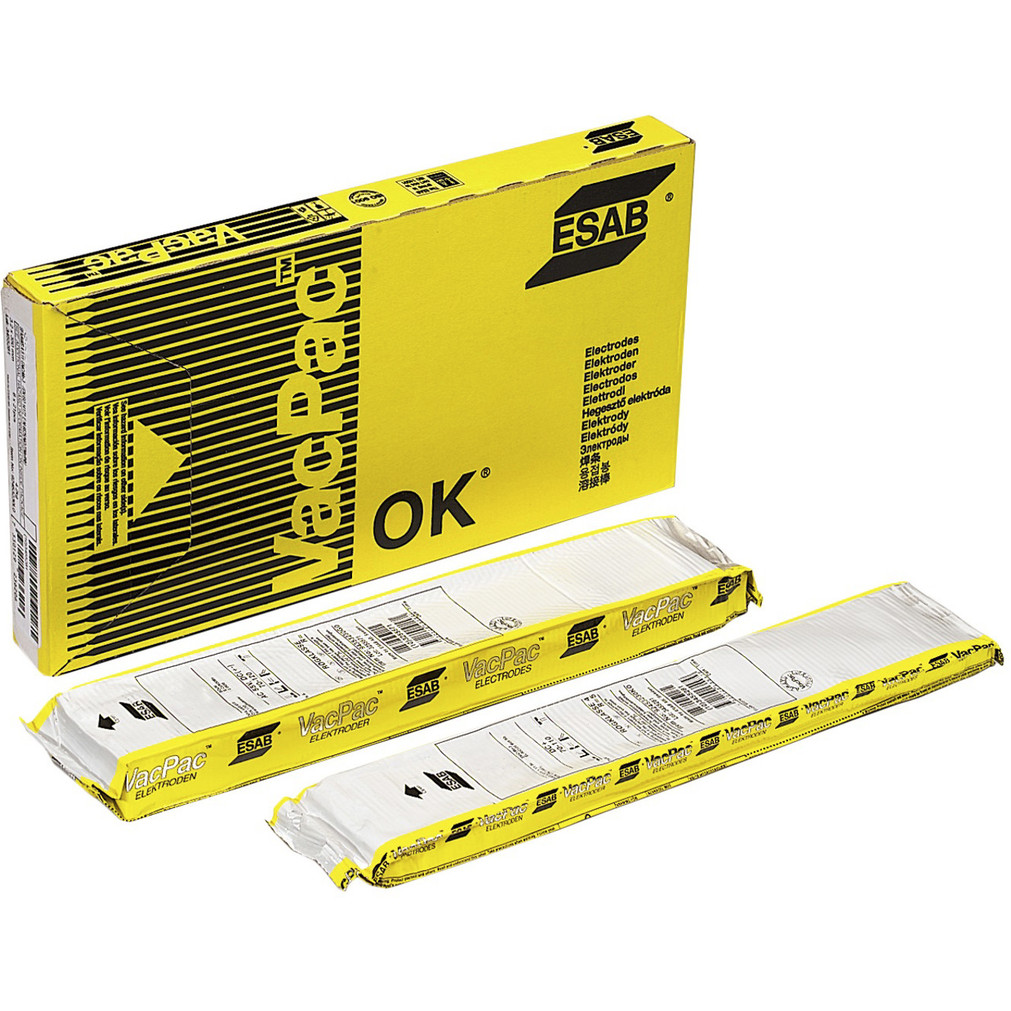
ESAB OK 67.60 2,5 mm 300 mm 1,5 kg 1/2 VP Elettrodi per saldatura
Prezzo regolare:
Prodotto non disponibile
Aggiungi alla lista dei desideri
Descrizione
⚡ Elettrodi per saldatura ESAB OK 67.60 2,5 mm
ESAB OK 67.60 sono elettrodi rivestiti in acciaio inossidabile con un maggiore contenuto di elementi di lega. Gli elettrodi sono destinati alla saldatura di acciai inossidabili con acciai a basso tenore di carbonio e bassolegati, alla placcatura di acciai a basso tenore di carbonio e alla realizzazione di strati di radice negli acciai placcati.
✅ Caratteristiche principali
- Classificazione EN ISO 3581-A: E 23 12 L R 3 2.
- Classificazione SFA/AWS A5.4: E309L-17.
- Classificazione CSA W48: E309L-17.
- Elettrodo austenitico al cromo-nichel.
- Rivestimento di tipo acido-rutilico.
- Possibilità di saldatura con corrente continua DC+ e corrente alternata AC.
- Saldabilità in tutte le posizioni, ad eccezione della posizione verticale discendente.
- Contenuto di ferrite: FN 10–22.
✅ Applicazione
- Saldatura di acciai inossidabili con acciai a basso tenore di carbonio.
- Saldatura di acciai inossidabili con acciai bassolegati.
- Placcatura di acciai a basso tenore di carbonio.
- Realizzazione di strati di radice negli acciai placcati.
✅ Dati tecnici
| Produttore | ESAB |
| Modello | OK 67.60 |
| Diametro dell'elettrodo | 2,5 mm |
| Lunghezza dell'elettrodo | 300 mm |
| Tipo di lega | Austenitico CrNi |
| Tipo di rivestimento | Acido-rutilico |
| Corrente di saldatura | DC+, AC |
| Tensione minima a vuoto AC | 55 V |
| Contenuto di ferrite | FN 10–22 |
| Numero del materiale | 1.4332 |
| Peso della confezione | 1,5 kg |
✅ Classificazioni e approvazioni
| EN ISO 3581-A | E 23 12 L R 3 2 |
| SFA/AWS A5.4 | E309L-17 |
| CSA W48 | E309L-17 |
| CE | EN 13479 |
| CWB | E309L-17 |
| DNV | NV 309 |
| UKCA | EN 13479 |
| VdTÜV | 00898 |
Le approvazioni si basano sulla sede dello stabilimento. Per ulteriori informazioni, contattare ESAB.
✅ Proprietà meccaniche tipiche
| Condizioni | Dopo la saldatura, ISO |
| Limite di snervamento | 470 MPa |
| Resistenza alla trazione | 580 MPa |
| Allungamento percentuale | 32% |
✅ Resilienza Charpy V
| Condizioni | Dopo la saldatura, ISO |
| Temperatura di prova | 20 °C |
| Resilienza KV | 50 J |
| Temperatura di prova | −10 °C |
| Resilienza KV | 40 J |
✅ Composizione chimica tipica del metallo depositato
| Elemento o parametro | Valore |
| C | 0,03% |
| Mn | 0,9% |
| Si | 0,8% |
| Ni | 12,4% |
| Cr | 23,7% |
| N | 0,09% |
| FN WRC-92 | 15 |
✅ Dati di produttività del metallo depositato per elettrodo 2,5 × 300 mm
| Diametro e lunghezza dell'elettrodo | 2,5 × 300 mm |
| Corrente di saldatura | 45–90 A |
| Tensione | 28 V |
| Rendimento | 60% |
| Tempo di combustione dell'elettrodo | 38 s |
| Produttività del metallo depositato al 90% della corrente massima | 1,1 kg/h |